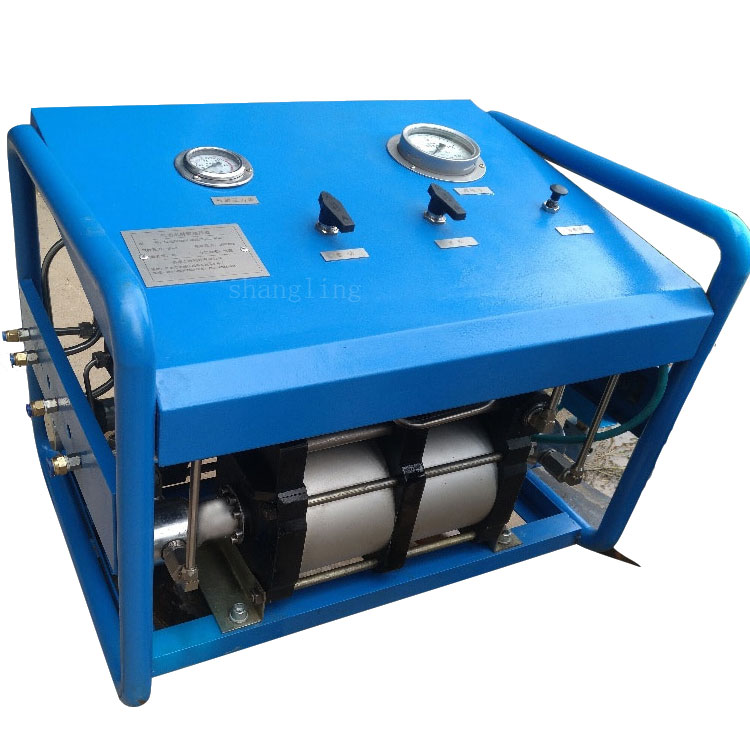
氦气压缩泵_氦气高压泵_氦气增压设备厂家
济南上凌科技专业生产SL-He系列氦气压缩泵,专为氦气分子小、渗透性强的特性设计,采用高精度密封系统。适用于MRI超导磁体冷却、半导体制造、光纤生产、氦质谱检漏、科研等领域。增压比15:1-150:1,输出压力12-120MPa,高纯氦气增压设备专业厂家。
在线订购

全国服务热线18668913679
氦气压缩泵_氦气高压泵_氦气增压设备厂家 为非标定制设备,常规机型参数范围如下,与您工况匹配的专属参数表由工程师按技术方案出具:
索取专属参数表,请在线询价或致电 18668913679。
氦气压缩泵_氦气高压泵_氦气增压设备厂家 广泛应用于高压流体与气体增压试验领域,典型场景包括:
上凌设备按工况非标定制,选型请按以下 4 步提供需求:
提供以上信息即可快速获取选型方案与报价,非标定制不另收费。
济南上凌科技有限公司推出的SL-He系列氦气压缩泵是专为氦气这种稀有惰性气体量身打造的高压增压设备。氦气(He)是元素周期表中第二号元素,原子量仅4.003,是除氢气外分子量最小的气体。氦气分子直径极小(约0.26nm),具有所有气体中最强的渗透性和扩散性——普通密封结构在氦气面前几乎形同虚网。同时,氦气作为一种不可再生的稀缺战略资源,全球年产量有限且分布极不均匀,其价格近年来持续攀升。因此,氦气高压泵在氦气的增压、输送和回收过程中必须实现极低的泄漏率,以减少这一珍贵气体的损耗。
上凌科技SL-He系列氦气气动增压泵针对氦气的物理特性进行了全方位优化设计:采用金属密封与特种弹性体密封相结合的多级密封系统,氦气泄漏率低于5×10&sup8; mbar·L/s;过流部件全部使用316L不锈钢并经电化学抛光处理,确保高纯氦气增压过程中不会引入任何杂质;全系列采用气动驱动方式,无电火花、无热量产生,适用于各种危险场所。增压比范围15:1至150:1,最大输出压力120MPa,可覆盖从低压氦气回收增压到超高压氦气充装的全部工况。
氦气增压之所以被认为是气体增压领域中最具技术挑战性的任务之一,主要源于氦气以下几个独特的物理化学特性:
第一,极强的渗透性。氦原子是自然界最小的原子之一,其范德华半径仅140pm。这使得氦气能够穿过许多对其他气体完全密封的材料和结构。普通橡胶O型圈对氦气的密封效果远不如对空气或氮气的密封效果,因为在高压差条件下氦气会沿橡胶分子链间的空隙渗透扩散。因此,氦气增压设备必须采用金属密封(如金属C形环、金属平垫片)或特种全氟醚橡胶(FFKM)密封件,并配合精密的加工表面光洁度,才能实现可靠的氦气密封。
第二,极低的沸点。氦气的沸点为-268.9°C(4.2K),是所有元素中最低的。在涉及超导磁体冷却(液氦温度4.2K)的应用场景中,氦气增压泵需要在极低温条件下可靠工作。这对密封材料的低温适应性、金属部件的热膨胀匹配性以及润滑剂的低温流动性都提出了极高要求。
第三,化学惰性带来的特殊挑战。氦气是惰性气体,不与其他物质发生化学反应,这一特性在大多数场合是优点,但在密封领域却意味着氦气不会像水蒸气那样在密封面上形成保护性液膜。换言之,氦气密封必须完全依赖机械密封力,没有任何"自修复"效应。
| 型号 | 增压比 | 驱动气压 | 最大输出压力 | 流量(标况) | 密封形式 | 接液材质 | 重量 |
|---|---|---|---|---|---|---|---|
| SL-He-15 | 15:1 | 0.4-0.8 MPa | 12 MPa | 250 L/min | 金属+FFKM复合 | 316L不锈钢 | 22 kg |
| SL-He-30 | 30:1 | 0.4-0.8 MPa | 24 MPa | 120 L/min | 金属+FFKM复合 | 316L不锈钢 | 28 kg |
| SL-He-50 | 50:1 | 0.4-0.8 MPa | 40 MPa | 70 L/min | 全金属密封 | 316L不锈钢 | 35 kg |
| SL-He-80 | 80:1 | 0.4-0.8 MPa | 64 MPa | 40 L/min | 全金属密封 | 316L不锈钢 | 45 kg |
| SL-He-100 | 100:1 | 0.5-0.8 MPa | 80 MPa | 25 L/min | 全金属密封 | 316L/哈氏合金 | 55 kg |
| SL-He-150 | 150:1 | 0.5-1.0 MPa | 120 MPa | 12 L/min | 全金属密封 | 316L/哈氏合金 | 70 kg |
SL-He系列所有型号出厂前均经过氦气检漏测试(泄漏率≤5×10&sup8; mbar·L/s),确保密封性能满足氦气应用的严苛要求。高纯型(型号后缀-P)可在Class 100洁净室内完成装配,满足半导体级氦气纯度要求。
SL-He系列采用上凌科技专利的氦气专用多级密封技术。低压型号(SL-He-15/30)采用金属密封+全氟醚橡胶(FFKM)双重密封结构,金属密封作为主密封承受绝大部分压差,FFKM作为辅助密封弥补金属面在微观尺度上的不平整。高压型号(SL-He-50及以上)采用全金属锥面密封(metal cone seal),密封比压通过精确计算的螺栓预紧力保证,可实现接近零泄漏的氦气密封效果。
增压腔所有零件采用316L不锈钢或哈氏合金C-276制造,内表面经电化学抛光处理至粗糙度Ra≤0.4μm。密封件材料选用高纯级PTFE、PCTFE或金属密封,不会向氦气中释放有机物或微粒杂质。高纯型(-P后缀)产品在Class 100洁净室装配,出厂前经高纯氮气吹扫和颗粒度检测,确保输出氦气纯度不低于输入氦气纯度。
全系列采用压缩空气驱动,无任何电气元件,本质安全防爆。氦气虽然本身是惰性气体不易燃爆,但其使用环境可能同时存在其他可燃气体(如半导体工厂中的硅烷、磷烷等),因此氦气增压泵的防爆性能同样重要。SL-He系列整机防护等级IP65,可在Zone 1级爆炸性气体环境中安全使用。
SL-He系列经过-196°C低温冲击试验验证,密封材料和金属部件在液氮温度下仍能保持良好的密封性能和机械强度。这一特性使其可直接用于MRI设备液氦冷却系统的氦气回收和增压循环。低温型(-LT后缀)产品进一步优化了材料的热膨胀匹配性,在4.2K至300K的温度范围内均可可靠运行。
配备精密压力调节器和数字压力表(可选配置),可实现输出压力的精确控制和实时监测。通过调节驱动气压(0.4-1.0MPa范围),可在泵的额定增压比内实现输出压力的无级调节,调节精度优于±1%FS。
核磁共振成像(MRI)设备的核心部件是超导磁体,超导磁体需要在液氦温度(4.2K)下运行以维持超导态。液氦极其昂贵(每升约200-300元),且全球供应日趋紧张。现代MRI设备普遍配备氦气回收系统,将蒸发的气态氦回收、压缩、冷却后重新液化使用。SL-He系列氦气增压设备正是氦气回收系统中的核心增压组件,将低压氦气增压至高压后送入冷头进行冷却液化。上凌科技与国内多家MRI设备制造商建立了长期合作关系。
在半导体芯片制造中,氦气有多个重要用途:作为晶圆制造过程中的载气和保护气、作为离子注入机的真空系统抽气介质、作为晶圆背面冷却(back-side cooling)的传热气体。半导体级氦气纯度要求通常为99.999%以上,增压过程中不允许引入任何微粒或有机物污染。SL-He-P系列高纯氦气增压泵专为满足半导体行业对气体纯度的极端要求而设计。
光纤预制棒的制造(MCVD、OVD、VAD等工艺)过程中需要使用氦气作为保护气氛和载气。光纤拉丝过程中也使用氦气进行冷却和保护。由于光纤生产对气体纯度的要求极高(氦气纯度≥99.999%),增压设备必须具备高纯气体兼容性。SL-He系列不锈钢过流部件和电化学抛光工艺可有效防止金属离子析出对光纤品质的影响。
氦质谱检漏仪是目前灵敏度最高的检漏设备,利用氦气作为示踪气体检测真空系统和密封容器的微小泄漏。检漏仪内部需要使用小型增压泵将氦气从低压检漏腔输送到质谱分析室。SL-He-15型小流量氦气增压泵可提供检漏仪所需的稳定氦气流量和适度增压,广泛应用于航空航天、核电、真空设备等领域的检漏作业。
低温物理实验、粒子加速器、超导电缆等前沿科研领域大量使用液氦和高压氦气。这些场景对氦气增压设备的要求通常是:极高纯度、极低泄漏率、极低温适应性。SL-He-LT低温型氦气压缩泵专为这些极端科研条件设计,可在液氦温度(4.2K)下稳定运行,是各大科研机构和高校实验室的理想选择。
A:主要区别在于密封等级和密封材料。氦气分子直径仅0.26nm,是所有气体中最小的,普通橡胶O型圈对空气可以有效密封,但对氦气的泄漏率可能超标。氦气专用增压泵采用金属密封或金属+FFKM(全氟醚橡胶)复合密封结构,泄漏率指标要求达到5×10&sup8; mbar·L/s以下,比一般气体增压泵高出2-3个数量级。此外,所有密封面需要经过更高精度的机加工和表面处理。
A:从密封角度来看,氦气增压泵的全金属密封结构同样适用于氢气(氢分子直径0.289nm,与氦接近)。但氢气是易燃气体,使用氦气增压泵输送氢气时需要考虑额外的防爆安全措施——包括静电接地、阻火器等。上凌科技建议氢气应用直接使用专用的SL-H2系列氢气增压泵,该系列在防爆设计和安全配置方面更为完善。
A:MRI氦气回收系统对增压泵的主要要求包括:1)极低泄漏率(氦气昂贵,泄漏直接造成经济损失);2)高纯度兼容(避免污染回收氦气);3)低温适应性(部分回收系统在低温环境下工作);4)长寿命低维护(MRI设备通常要求7×24连续运行)。SL-He-LT低温型专为MRI氦气回收设计,可满足上述全部要求。
A:减少氦气成本的核心策略是提高回收率。一套完善的氦气回收系统(包括SL-He系列增压泵、冷头、纯化器和储气罐)可以将氦气回收率提高到95%以上。此外,选择低泄漏率的增压泵和管路接头可以从源头上减少氦气的跑冒滴漏。上凌科技可提供完整的氦气回收系统解决方案和技术咨询。
A:日常维护主要包括以下几点:1)每班检查驱动气源压力是否在0.4-0.8MPa范围内;2)每周检查一次泵体运行是否有异常振动或噪音;3)每月使用氦质谱检漏仪检查所有接头和密封点;4)每半年更换一次驱动气路过滤器的滤芯;5)每年检查密封件状态并根据需要更换。上凌科技提供详细的维护手册和定期巡检服务。
氦气压缩泵_氦气高压泵_氦气增压设备厂家 为非标定制设备,欢迎提供工况参数获取技术方案与报价:
工作时间:周一至周六 8:00-17:30,工程师 2 小时内响应
手机:18668913679 EMAIL:ljys@163.com
公司地址:山东省济南市历城区西周南路46号
版权所有:济南上凌科技有限公司 鲁ICP备09083020号
Powered by 济南上凌科技有限公司
联系电话
微信扫一扫